


En tant que fournisseur de moules de moulage sous pression pour éclairage, j'ai été témoin des défis liés à la production de moules de haute qualité pour l'industrie de l'éclairage. Dans ce blog, je partagerai certains des problèmes courants rencontrés dans la production de moules de moulage sous pression d'éclairage et discuterai des solutions possibles.
1. Défauts de surface
L’un des problèmes les plus répandus dans la production de moules de moulage sous pression d’éclairage concerne les défauts de surface. Ceux-ci peuvent inclure la porosité, les fermetures à froid et les flashs.
Porosité
La porosité se produit lorsque du gaz est emprisonné à l'intérieur du moulage pendant le processus de moulage sous pression. Cela peut être dû à plusieurs facteurs, tels qu'une ventilation inappropriée dans le moule, une teneur élevée en gaz dans le métal en fusion ou une solidification rapide. Pour les moules d’éclairage, la porosité peut être particulièrement problématique car elle peut affecter l’apparence et les performances du produit d’éclairage final. Pour remédier à la porosité, il est essentiel de garantir une conception de ventilation appropriée dans le moule. Cela peut impliquer l'ajout d'évents à des endroits stratégiques pour permettre au gaz de s'échapper pendant le processus de coulée. De plus, le contrôle de la teneur en gaz du métal en fusion grâce à des techniques de fusion et de dégazage appropriées peut contribuer à réduire la porosité.
Fermetures à froid
Les fermetures à froid se produisent lorsque deux flux de métal en fusion se rencontrent et ne parviennent pas à fusionner correctement. Cela peut être dû à de basses températures de coulée, à des vitesses d'injection lentes ou à une mauvaise conception des portes. Dans le moulage sous pression d'éclairage, les fermetures à froid peuvent entraîner des points faibles dans le moule et affecter la qualité globale du composant d'éclairage. Pour éviter les arrêts à froid, il est important de maintenir la température de coulée et la vitesse d'injection appropriées. La conception de la porte doit également être optimisée pour garantir un écoulement fluide et uniforme du métal en fusion dans la cavité du moule.
Éclair
Le flash est un excès de métal qui se forme sur les bords de la pièce moulée. Cela est généralement dû à un serrage incorrect du moule, à des composants de moule usés ou à une pression d'injection excessive. Le flash affecte non seulement l'apparence esthétique du moule d'éclairage, mais nécessite également un post-traitement supplémentaire pour le retirer. Pour réduire le flash, un entretien régulier du moule est crucial. Cela comprend la vérification et le remplacement des composants usés, la garantie d'une force de serrage du moule appropriée et l'ajustement de la pression d'injection si nécessaire.
2. Précision dimensionnelle
Le maintien de la précision dimensionnelle est un autre défi crucial dans la production de moules de moulage sous pression d’éclairage. Les produits d'éclairage ont souvent des exigences dimensionnelles strictes, et tout écart peut entraîner des problèmes d'assemblage ou de mauvaises performances.
Expansion thermique
Pendant le processus de moulage sous pression, le moule est soumis à des températures élevées, ce qui peut provoquer une dilatation thermique. Cette expansion peut entraîner des changements dimensionnels dans la cavité du moule, entraînant des pièces ne répondant pas aux spécifications requises. Pour compenser la dilatation thermique, il est nécessaire de concevoir le moule avec des tolérances appropriées. Cela peut impliquer d'utiliser des matériaux ayant de faibles coefficients de dilatation thermique et de calculer soigneusement la dilatation attendue en fonction de la température de fonctionnement du moule.
Usure normale
Au fil du temps, le moule est sujet à l'usure en raison du contact répété avec le métal en fusion et des forces mécaniques impliquées dans le processus de moulage sous pression. Cette usure peut entraîner des modifications des dimensions de la cavité du moule, conduisant à des pièces imprécises. Une inspection et un entretien réguliers du moule peuvent aider à détecter et à résoudre rapidement les problèmes d’usure. Cela peut inclure le réusinage de la cavité du moule ou le remplacement des inserts usés.
3. Problèmes d'éjection
Les problèmes d’éjection sont également courants dans la production de moules de moulage sous pression d’éclairage. Si les pièces ne peuvent pas être éjectées en douceur du moule, cela peut endommager les pièces ou le moule lui-même.
Adhésion
L'adhérence entre la pièce moulée et la surface du moule peut se produire en raison de facteurs tels que des agents de démoulage inappropriés, des surfaces de moule rugueuses ou des réactions chimiques entre le métal en fusion et le matériau du moule. Pour éviter l'adhérence, il est important d'utiliser des agents de démoulage de haute qualité et de s'assurer que la surface du moule est correctement polie. De plus, choisir le bon matériau de moule, résistant aux réactions chimiques avec le métal en fusion, peut contribuer à réduire l’adhérence.
Rupture de la goupille d'éjection
Une rupture des broches d'éjection peut se produire si les broches d'éjection ne sont pas correctement conçues ou installées. Cela peut entraîner le blocage des pièces dans le moule et entraîner des retards de production. Pour éviter la rupture des broches d'éjection, les broches d'éjection doivent être conçues avec un diamètre et une longueur appropriés, et elles doivent être installées solidement dans le moule. Une inspection régulière des broches d'éjection pour détecter tout signe d'usure ou de dommage est également nécessaire.
4. Sélection des matériaux
Le choix du matériau du moule est crucial dans la production de moules de coulée sous pression. Un mauvais matériau peut entraîner divers problèmes, tels qu'un mauvais transfert de chaleur, une faible résistance à l'usure et des coûts élevés.
Transfert de chaleur
Les moules de moulage sous pression d'éclairage sont exposés à des températures élevées pendant le processus de coulée. Par conséquent, le matériau du moule doit avoir de bonnes propriétés de transfert de chaleur pour assurer un refroidissement rapide du métal en fusion et éviter la surchauffe du moule. Des matériaux tels que l'acier à outils H13 sont couramment utilisés dans l'éclairage des moules de coulée sous pression en raison de leurs excellentes caractéristiques de transfert de chaleur.
Résistance à l'usure
Le moule est en contact avec le métal en fusion et est sujet à l'abrasion et à l'érosion. Un matériau de moule présentant une haute résistance à l’usure est essentiel pour assurer une longue durée de vie du moule. Les aciers à outils présentant une dureté élevée et de bonnes propriétés de résistance à l'usure sont souvent sélectionnés pour l'éclairage des moules de coulée sous pression.
Coût
S'il est important de choisir un matériau de moulage de haute qualité, le coût est également un facteur important. Le matériau doit offrir un bon équilibre entre performances et coût. Certains matériaux alternatifs peuvent offrir des performances similaires à un coût inférieur, et il est important d'évaluer ces options lors du processus de sélection des matériaux.
5. Complexité de la conception
Les produits d'éclairage ont souvent des formes et des conceptions complexes, ce qui peut poser des problèmes lors de la production de moules.
Contre-dépouilles et inserts
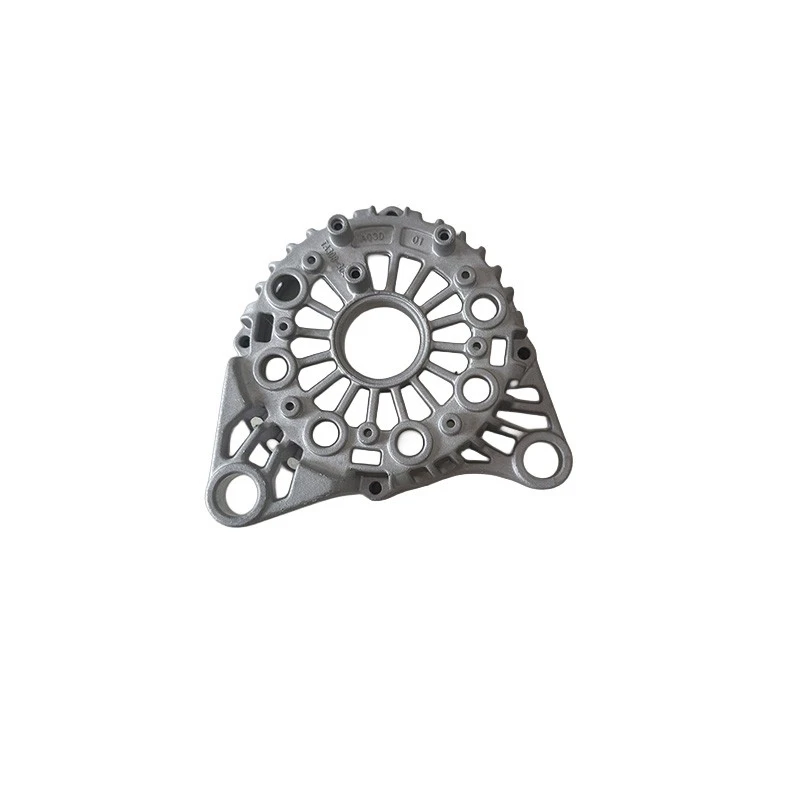
Les contre-dépouilles dans la conception des composants d'éclairage nécessitent l'utilisation d'inserts dans le moule. La conception et la fabrication de ces inserts peuvent être complexes et prendre du temps. De plus, il est crucial de garantir un alignement et un ajustement corrects des inserts pour éviter les défauts dans la pièce moulée. Pour résoudre ce problème, des technologies avancées de CAO/FAO peuvent être utilisées pour concevoir et fabriquer les inserts avec une haute précision.
Sections à parois minces
Les produits d'éclairage peuvent avoir des sections à parois minces, qui peuvent être difficiles à couler. Les sections à parois minces nécessitent des pressions d'injection élevées et des vitesses d'injection rapides pour garantir un remplissage complet de la cavité du moule. Cependant, ces conditions peuvent également augmenter le risque de défauts tels que la porosité et les fermetures froides. Des techniques de coulée et des conceptions de moules spécialisées peuvent être nécessaires pour réussir à couler des sections à parois minces.
Produits connexes
Si vous êtes également intéressé par d'autres types de moules de coulée sous pression, nous proposons une large gamme d'options, notammentMoule de moulage sous pression pour dispositif médical,Moule de moulage sous pression pour appareils ménagers, etMoule de moulage sous pression de matériel.
Conclusion
En conclusion, la production de moules de moulage sous pression d'éclairage présente de nombreux défis, notamment des défauts de surface, des problèmes de précision dimensionnelle, des problèmes d'éjection, la sélection des matériaux et la complexité de la conception. En comprenant ces problèmes courants et en mettant en œuvre des solutions appropriées, nous pouvons produire des moules de moulage sous pression d'éclairage de haute qualité qui répondent aux exigences strictes de l'industrie de l'éclairage.
Si vous êtes à la recherche de moules de moulage sous pression d'éclairage ou si vous avez des questions sur nos produits et services, nous vous encourageons à nous contacter pour une discussion détaillée et un achat potentiel. Nous sommes impatients de travailler avec vous pour répondre à vos besoins spécifiques.
Références
- Campbell, J. (2003). Moulages. Butterworth-Heinemann.
- Kalpakjian, S. et Schmid, SR (2013). Ingénierie et technologie de fabrication. Pearson.
- Whelan, P. (2016). Manuel de moulage sous pression : des principes fondamentaux aux applications avancées. Elsevier.


